- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


Die Casting Ponpa Gorputza
Xiamen Hongyu Intelligent Technology Co., Ltd. ponpa-gorputzen moldeen diseinua, prozesatzea eta entrega egiteko gai da. Die Casting Pump Body, ibilgailuetan fluido-ekipoak eramateko osagai gisa, prozesu-kontrolerako neurri bereziak ditu bibrazio-ihesetarako eta korrosio-arrisku ertainetarako. Fabrikaren barruan prozesatzeko ekipamendu osoa oinarri hartuta, pertsonalizatutako prozesaketa egin daiteke marrazkietan edo lagin fisikoetan oinarrituta. Mezu elektroniko bat bidali dezakezu laginak eta material tekniko osoa eskatzeko.
Bidali kontsulta
Produktuaren Deskribapena
Xiamen Hongyu Intelligent Technology Co., Ltd. likidozko fundiziozko ponpa-gorputzak prozesatzen eta fabrikatzen espezializatuta dago. Die Casting Pump Body ponpa-multzoaren oinarrizko karga-osagaia da, desbideratze ertainaren eta osagaien muntaketaren kokapenaren arduraduna. Moldeen garapenetik amaitutako produktuen ikuskapenera bitarteko prozesu guztiak guztiz estaltzen ditugu, eta ibilgailuetan muntatutako ekipoen muntaketa-baldintzetara molda gaitezke.
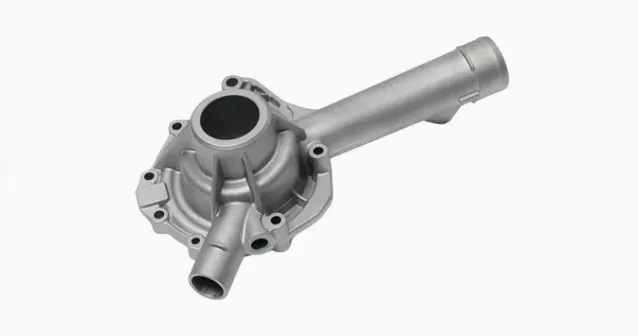
Produktuaren Oinarrizko Azalpena
Metalezko ponparen gorputza fluido-ponparen kanpo-oinarri gisa balio du, eratutako barne-fluxu-kanalak eta muntaia-erreferentzia-posizioak erreserbatuta, barneko osagaiak sartzeko erabiltzen dena, hala nola bultzatzaileak eta zigiluak, kanpo-ingurunearen eta garraiatutako medioaren arteko isolamendu fisikoa lortuz. Osagai honek etengabe jasaten ditu medioaren barne-presioa eta ibilgailuaren funtzionamenduak dakarren bibrazio-karga txandakatuak. Osagaiaren tamaina eta posizio-zehaztasunak zuzenean zehazten du ponpa-multzoaren funtzionamendu-egonkortasun orokorra. Hozteko fluido-ponpetara, erregaia emateko ponpetara eta beste fluido-ekipoetara egokitu daiteke.
Produktuaren oinarrizko errendimendua
1.Bibrazioen aurkako estruktura errendimendua
Egitura-diseinuaren hasierako fasean, ponparen gorputzaren fabrikatzaileak maskorren hormaren lodieraren trantsizio-eremua optimizatzen du estresaren kontzentrazio-puntuak kentzeko. Maskorrak maiztasun handiko bibrazio jarraituaren fidagarritasun-proba gainditu dezake, eta probaren ondoren, ez dago pitzadurarik edo isuri ertainekoa. Maskorraren instalazio-erreferentzia-azalera zorrozki kontrolatzen da hegazkinaren zehaztasunerako, barne osagaien koaxialtasuna bermatzeko eta epe luzeko funtzionamenduan higadura anormala murrizteko. Bibrazio handiko baldintzen aurrean, oskolaren errefortzuaren diseinua gehiago indartu daiteke oskolaren saihetsen diseinua egokituz.
2.Formatze-prozesuaren errendimendua
Aluminiozko galdaketak barne barrunbe konplexuen moldaketa integratua lor dezake, shell-en muntaia soldadura-egitura ezabatuz. Die-casting-prozesuak hutsunean barneko aire-zuloen probabilitatea murrizten du, presio handiko errodamendu-baldintzetan ihes-arriskuak saihestuz. Die-casting hutsunea zentzuzko prozesatzeko hobari batekin erreserbatuta dago, eta ondorengo CNCak zigilatzeko gainazalean eta instalazio-zuloetan soilik prozesatu fina egiten du, mekanizazio-denbora orokorra murriztuz. Fluxu-kanal konplexuak ez dira muntatzeko hainbat zatitan banatu behar, osagai anitzeko muntaketak eragindako tolerantzia metagarriak eraginkortasunez saihestuz, eta soldatutako maskorrekin alderatuta, soldadura huts egiteko arriskua ere murrizten du.
3.Prozesuaren Ikuskapen Normalizatua
Die casting fabrikatzaileak prozesu bakoitzerako ikuskapen-nodo finkoak ezartzen ditu. Hutsunea osatu ondoren, tamaina osoko lehen piezaren ikuskapena egiten da; produktu erdi-bukatuak loteetan oinarritutako aire-estankortasunaren laginketa-ikuskapenak egiten dira; amaitutako produktu guztiak% 100eko presio probak egiten dira bidali aurretik. Lote bakoitzak jatorrizko proba-datuak gordetzen ditu lote-zenbakiekin, zuk berrikusteko. Detekzio-neurketa-ekipo guztiak kalibrazio erregular baten menpe daude detekzio-emaitzen emaitza objektiboa eta eraginkorra ziurtatzeko.
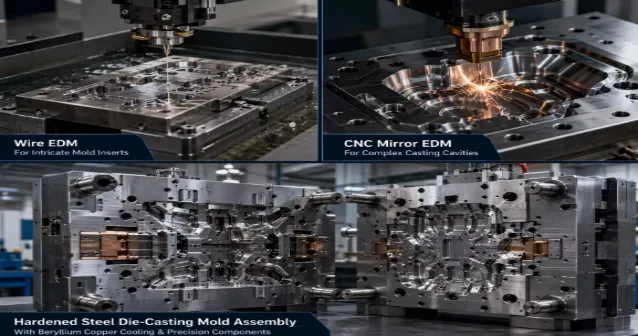
4.Funtzionamendu Baldintza Hautaketa Erreferentzia
Automobil-ponpa gorputza lan-ingurunera egokitu daiteke ibilgailuaren funtzionamenduan zehar tenperatura-aldaketekin. Maskorra korrosioaren aurkako pasibazioarekin edo ihinztadurarekin trata daiteke, kanpoko korrosioarekiko erresistentziarako baldintzak betez. Aluminio aleazioko substratuak erabilera ertaineko muga du. Zure proiektuak korrosio handia duten garraio-euskarri bereziak badakartza, aldez aurretik jakinarazi iezaguzu eta materialaren eta gainazaleko tratamendu alternatiboen ebaluazioa egingo dugu.
Parametro Teknikoen Zerrenda
| Proiektua | Parametroaren deskribapena |
| Produktuaren izena | Die Casting Ponpa Gorputza |
| Moldeatze-prozesua | Presio handiko trokel-galdaketa, CNC doitasuneko mekanizazioa, gainazaleko korrosioaren aurkako tratamendua |
| Aukerako materialak | ADC12, A380 aluminiozko aleazioa, materialaren pertsonalizazioa onartzen da |
| Aplika daitekeen Tenperatura | -40 ℃ eta 130 ℃ |
| Aire estankotasun adierazlea | Ez da ihesik 40 segundoz 0,5 MPa-n presioa mantendu ondoren |
| Tolerantzia kritikoak | Instalazioaren gainazaleko lautasuna 0,03 mm, zuloaren posizioaren tolerantzia ± 0,04 mm |
| Pertsonalizazio metodoa | Diseinuaren marrazkiak, lagin fisikoen pertsonalizazioa, laginaren ekoizpena onartzen da |
Oharra: goiko taulak erreferentzia-parametro orokorrak adierazten ditu. Benetako adierazleak bi aldeek baieztatutako agiri teknikoetan oinarrituko dira; ADC12 eta A380 aluminiozko aleazioak ez dira egokiak euskarri korrosibo sendoetarako. Muturreko lan-baldintzetan, prozesu-ebaluazio berezi bat abiarazi daiteke.
Ibilgailuetan muntatutako ponparen karkasa erortzeko eszenatokia
Die cast automozio ponpen karkasa ibilgailuen hozteko eta erregaia emateko muntaketetan erabiltzen da batez ere, fluidoen zirkulazio ponpak eta bidaiarien autoen eta ibilgailu komertzial arinen presio baxuko erregai ponpak hozteko egokiak. Etxebizitza-esportazio-jaitsiera-proiektuen sorta anitz ditugu, artxibatutako marrazkien bertsio osoekin eta proba-txosten osoekin.
Laginak eta ontzien entrega
Die Casting Pump Gorputzaren laginak prozesatzea herdoilaren aurka babestuta dago prozesatu ondoren. Aparrarekin isolatuta dago eta kartoizko kaxa gogor batean kapsulatzen da, garraioan zehaztasunez prozesatutako gainazalak kaltetu ez daitezen. Laginak prozesatzeko ziklo finkoa du, eta erlazionatutako lagin-kostuak posta elektroniko bidez berretsi daitezke. Laginarekin batera materialaren ziurtagiriak eta hermetikotasun-probaren dokumentuak daude; sorta-eskaeretarako, zuk zehaztutako kanal logistikoaren arabera bidaliko da, eta bidalketa-bonuen multzo osoa aldi berean transferituko da.
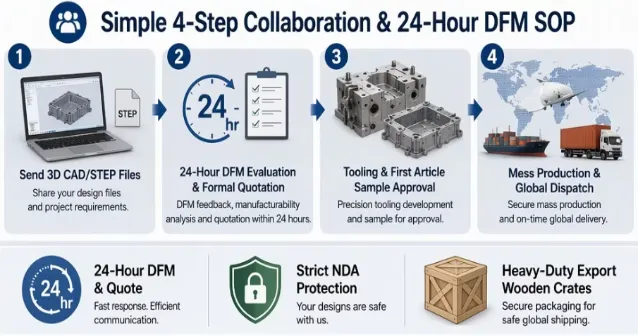
Pertsonalizatutako Proiektuen Lankidetza Prozesua
1. Baldintza-bilketa: zuk emandako marrazkiak eta lagin fisikoak jaso, lan-baldintzak, euskarri garraiatzea, perdoiak eta estimatutako eskaera-kantitatearen informazioa berretsi.
2. Prozesuaren ebaluazioa: ingeniariek DFM prozesuaren analisia osatzen dute eta prozesuaren ebaluazioaren dokumentua eta proiektuaren aurrekontua 4 laneguneko epean ateratzen dituzte; muturreko lan baldintzen balorazio bereziak zikloaren luzapen egokia izango du.
3. Moldeen fabrikazioa: eskemaren berrespena egin ondoren, hasi moldea prozesatzen. Ziklo estandarra 22 egunekoa da, eta moldeak prozesatzeko nodoen aurrerapena modu sinkronikoan eguneratuko da.
4. Lagin-probak eta laginak: Moldea amaitu ondoren, egin lagin-probak, ekoiztu T1 laginak eta osatu proiektuaren proben multzo osoa.
5. Laginak bidaltzea: lagin kualifikatuak bidaltzen dira, proba-erregistro osoekin batera, hirugarren erakundeek berriro ikuskatzeko laguntzarekin.
6. Eskemaren doikuntza: jaso laginaren proben iritzia, eta egin moldeen konponketa, prozesatu parametroen doikuntza behar den moduan.
7. Masa-ekoizpena: lagina errorerik gabekoa dela baieztatu ondoren, hasi masa-produkzioa eta sinkronizatu aldizka ekoizpenaren aurrerapena.
8. Ikuskapena eta entrega: amaitutako produktuen detekzio prozesu guztiak amaitu ondoren, paketatu eta bidaltzen dira, eta dagokion dokumentu teknikoen multzoa transferituko da.
Zergatik aukeratu gu?
Urte askotako esperientzia praktikoa dugu galdaketako ponparen gorputzaren prozesamenduan. Gure fabrika galdaketa-unitatez hornituta dago, CNC prozesatzeko zentroez eta saiakuntza fisiko eta kimikoen ekipamendu multzo osoz hornituta dago. Die Casting Pump Body Moldearen garapenetik amaitutako produktuaren ikuskapenera arte fabrikan osatzen da, azpikontratazio estekak azpikontratatu gabe. Iraganean antzeko proiektuetan pilatutako esperientzia aprobetxatuz, proiektuaren hasierako fasean egitura eta material mailan dauden arrisku potentzialak identifikatu ditzakegu, behin eta berriz doikuntzak egiteko beharra murriztuz. Produktu lote bakoitzak materialen txosten osoak eta aire-estantasun-proben erregistroak gordetzen ditu, proiektuaren berrikuspena eta trazabilitatea erraztuz. Produktuak 12 hilabeteko bermea du. Produkzio-prozesuaren akatsek eragindako arazoetarako, berraztertzeko kostuak hartuko ditugu bere gain; Muntatze akatsek edo euskarri desegoki hautatzeek eragindako kalteak ez ditu bermeak estaltzen. Proiektuaren asmoa baduzu, mezu elektroniko bat bidali dezakezu. Zuretzako laginak antola ditzakegu eta proiektuaren ezarpena sustatzeko elkarlanean aritu.
Ohiko galderak
Zein ponpa mota da hau (ura, olioa, produktu kimikoak, automobilgintza)?
Diecast-eko etxebizitza hau automobilgintzako olio-ponpa aplikazioetarako bereziki diseinatuta dago eta ez da egokia estaldura-soluzio gehigarririk gabeko likido kimikoetarako.
Zergatik aukeratzen da diecasting hareazko galdaketa ponpen fabrikazioan?
Diecasting-ak tamaina-tolerantzia zehatzagoak, gainazaleko akabera hobea eta loteen koherentzia egonkorra ahalbidetzen ditu, entrega-ziklo laburragoak izanik, automozio-ponpa trinkoen karkasak masiboki ekoizteko aproposa da.
Nola saihestu aire-zuloak eta ihesak bezalako akatsak?
Ate-sistema optimizatzen dugu, injekzio-parametroak kontrolatzen ditugu eta hutsean galdaketa-teknologia erabiltzen dugu. Aldi berean, presio-proba zorrotzak egingo dira ihes arriskua kentzeko.
Zer informazio eta fitxategi formatu eman behar dituzu aurrekontua lortzeko?
Mesedez, eman 3D CAD fitxategiak STEP, STP, IGS edo X_T formatuetan, baita 2D marrazkiak PDF edo DWG formatuan tolerantzia, gainazaleko akabera eta material eskakizun zehatzekin. CAD eredurik ez baduzu, dimentsio nagusiak dituzten lagin zehatzak edo kontzeptu-zirriborroak ere onartu daitezke.
Proba-txostenak eta material-ziurtagiriak eman al daitezke bidalketa bitartean?
Dagozkion txostenak eskatuz gero eman daitezke.
Nola ontziratu ohi dituzu produktuak?
Zure eskakizunen arabera ontziak eman ditzakegu. Itxura-baldintza handiak dituzten produktuak plastikozko kaxa batean ontziratuko dira banan-banan, eta, azkenik, kartoizko kaxa edo egurrezko kaxa batean bidaliko dira.
Lotutako Kategoria
Bidali kontsulta
Mesedez, eman lasai zure kontsulta beheko formularioan. 24 ordutan erantzungo dizugu.