- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


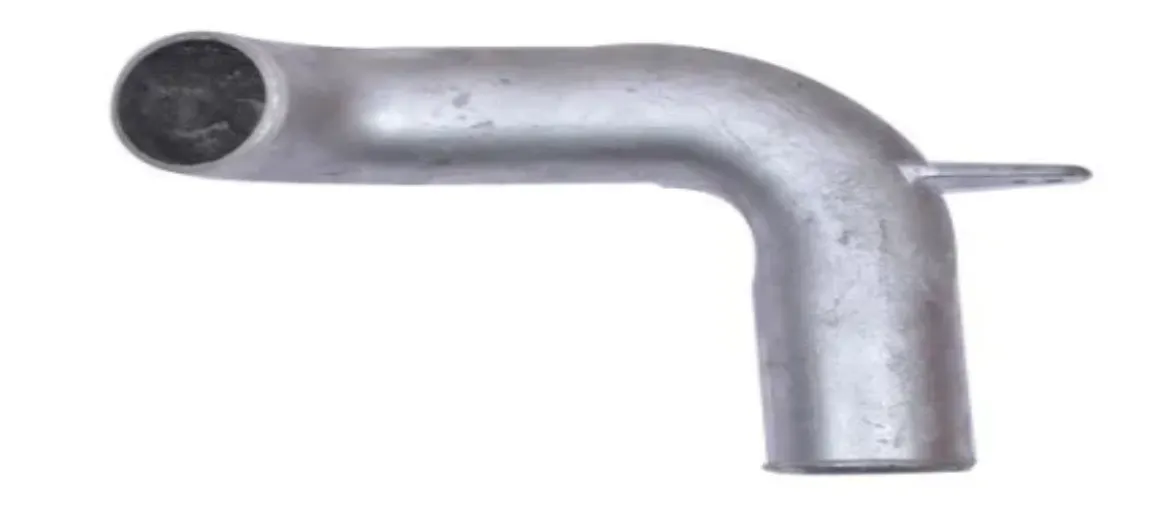
Die Casting Ihes Hodia
Xiamen Hongyu Intelligent Technology Co., Ltd. pertsonalizatutako ikerketan eta garapenean espezializatuta dago Die Casting Ihes Hodiaren ekoizpen masiboan. Soldatutako ihes-hodien ohiko arazoei erantzuteko, hala nola pitzadurak eta aire-ihesak, presio handiko galdaketa-prozesu integratua hartzen dugu, ibilgailuen hainbat modelotako ihes-sistemetarako metalezko osagaiak hornitzeko, zigilatze fidagarriagoa eta iraupen luzeagoa dutenak. Gainera, marrazki eta laginetan oinarritutako pertsonalizazioa onartzen dugu.
Bidali kontsulta
Produktuaren Deskribapena
Produktuaren Aurkezpena
Diecast-eko ihes-hodia ibilgailuaren ihes-sistemako metalezko fluxua desbideratzeko osagai nagusia da, eta motorraren ihes-muturra erdiko eta atzeko ataleko zarata murrizteko sistemarekin lotzen du. Ihes-isuriaren eta zarata murrizteko bufferen arduraduna da. Presio handiko galdaketa integratuko moldeaketa-prozesua erabiltzen dugu soldadura-joturen bidez egiturako puntu ahulak ezabatzeko, erresistentzia handiko eta zigilazio handiko ihes-hodien soluzio paketeak eskainiz bidaiarientzako, errepidez kanpoko ibilgailuentzako eta ibilgailu aldatuentzako. Segmentu anitzeko tutu kurbatu tradizionalaren soldadura-prozesuarekin alderatuta, fundiziozko moldura-egitura integratuak produktuaren koherentzian eta epe luzerako fidagarritasunean ezinbesteko hobekuntza du. Gure produktuak ibilgailuen benetako instalazio urteetan zehar egiaztatu dira, eta egonkor funtzionatzen dute hainbat baldintza gogorretan. Die-cast autoaren ihes-hodiaren indar orokorra soldatutako hodiarena baino % 30 handiagoa da, eta ihes-atzealdeko erresistentzia txikiagoa da, ibilgailuaren ihes-sistema osoaren zerbitzu-bizitza modu eraginkorrean luzatuz.
Produktu Nabarmenenak
1. Die-casting egitura integratuak soldadura pitzadurak erabat ezabatzen ditu
Die cast autoen ihes-hodia presio altuko galdaketa bidez egiten da eta, ondorioz, balbula-gorputza bat da soldadurarik gabe. Honek, soldadurak eragindako beroak eragindako eremuan material hauskortasunaren arazoa saihesten da. Fluxu-kanalak, muntatzeko eserlekuak eta interfazeak funts-galdaketa prozesuan integratzen dira. Ondoren, prozesatzeko fina kopuru txiki bat baino ez da behar. Masa-ekoizpenean, pieza bakoitzaren tamaina desbideratzea ± 0,1 mm-ko barruan kontrola daiteke. Die Casting Ihes-Hodiaren barne-fluxu-kanalak leunak dira soldadura-orbainik gabe, eta ihesaren atzealdeko erresistentzia soldatutako kanalizazio tradizionaletakoa baino %15 txikiagoa da gutxi gorabehera.
2. Doitasun-brida zigilatzea, interfazean isuririk ez
Ihes-hodiaren interfazearen ihesa da hutsegite punturik ohikoena. Galdaketarekin eskaintzen dugun ihes-brida galdaketa integratuaren bidez egiten da eta gero CNC doitasun prozesatzeko. Zigilatzeko gainazalaren lautasuna 0,03 mm-ren barruan kontrolatzen da. Tenperatura-erresistentzia handiko grafitozko junta batekin konbinatuta, 30 segundoz presioa mantendu dezake 0,35 MPa-n presio jaitsi gabe. Funtsezko brida integratua ez da deformatuko soldadura-beroaren ondorioz eta ez du zigilatzeko gainazalaren okertze eta ihesaren arazorik izango epe luzeko erabileran.
3. Tenperaturaren erresistentzia eta korrosioarekiko erresistentzia, zerbitzu-bizitza luzeagoa
Balbula-gorputzaren substratua erresistentzia handiko aluminio fundiziozko aleazioz egina dago, eta gainazala tenperatura altuko hauts estaldurarekin tratatzen da. Epe luzeko lan-tenperatura 550 ℃ irits daiteke. Buztan sekzioko konexioa ihes-hodi herdoilgaitzarekin lotzen da. Ingurune euritsuetan, elurtean eta gatz-ihinetan, bere korrosioarekiko erresistentzia errendimendua karbono altzairuzko hodi arruntena baino askoz hobea da. Gatz spray neutroaren probak 720 ordu irauten ditu herdoilik gabe, eta ibilgailuaren bizitza ibilgailuarekin sinkronizatu daiteke.
4. Eredu anitzeko bateragarritasuna eta pertsonalizazio esperientzia aberatsa
Errepidez kanpoko ibilgailuen txasisa baldintza gogorrak jasaten ditu, esekidura-bidaia handiekin eta maiz kolpeekin. Horrelako ibilgailuen ihes-sistemak kolpeekiko erresistentzia handia behar du. Jeep JK Cat Back Exhaust bezalako errepidez kanpoko ibilgailuen atzeko ihes-sistemetarako moldeak egiteko eskema anitz garatu ditugu, eta txasisaren diseinua eta hurbilketa angeluak ezagutzen ditugu. Diseinu-fasean, hodien posizioak inpaktu-arrisku txikieneko eskemara egokitzen ditugu. Diseinu-fasean, hodiaren punturik baxuena lurretik 220 mm-ra igoko dugu, eta horrela hondoko inpaktuaren arriskua nabarmen murriztuko dugu. Aldatutako eta berritutako ibilgailuetarako, Vance eta Hines Exhaust bezalako markekin lankidetzan jar dezakegu bat datozen zehaztapenak eskaintzeko, dagozkion die-cast brida interfazeak garatzeko eta gainazaleko tratamenduak babesteko, esate baterako, leunketa eta titaniozko estaldura beltza.
Zehaztapen Teknikoak
| Proiektua | Parametroaren deskribapena |
| Produktuaren izena | Die Casting Ihes Hodia |
| Oinarrizko Prozesua | Presio handiko trokel-galdaketa, CNC doitasuneko mekanizazioa, gainazaleko tratamendua |
| Aukerako materialak | ADC12 fundiziozko aluminiozko aleazioa, 304 altzairu herdoilgaitza |
| Interfaze formularioa | Brida/Brasotza konexioa, marrazkien arabera pertsonalizagarria |
| Funtzionamendu-tenperatura | Epe luzerako 550 ℃, gailurra epe laburreko 700 ℃ |
| Zigilatzeko Errendimendua | 0.35MPa presioaren atxikipena 30 segundoz, presio jaitsiera ≤ 0.002MPa |
| Gainazalaren tratamendua | Tenperatura handiko spray pintura estaldura elektroforetikoa, leuntzea, titaniozko estaldura beltza |
| Entrega-agiriak | Materialaren txostena, akatsak hautemateko txostena, hermetikotasun probaren erregistroa |
Oharra: Aurrekoak erreferentziako zehaztapen orokorrak dira. Azken parametroak zuk emandako ibilgailuen muntaketa-planoetan oinarrituta egongo dira. Baldintza berezietarako, mesedez komunikatu aldez aurretik eta osatu ibilgailuaren muntaketaren interferentziaren egiaztapena moldea askatu aurretik.
Kalitate kontrola: lote bakoitza trazagarria da.
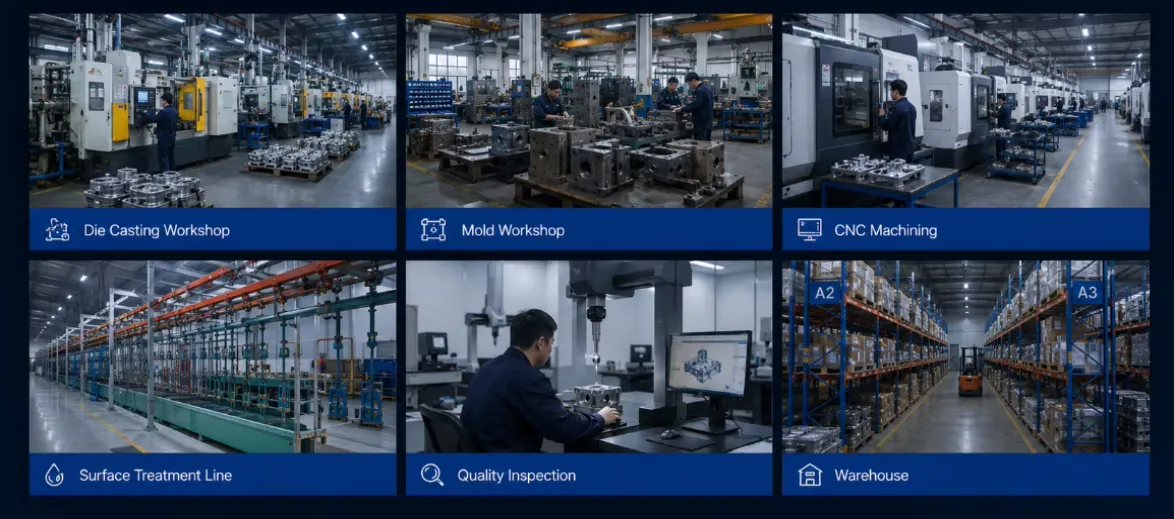
Lehengai sorta bakoitza materialaren ziurtagiriekin gordetzen da; Die-cast hutsuneen laginak X izpien akatsak hautemateko laginak hartzen dira barne-akatsak egiaztatzeko; mekanizatu ondoren, brida gainazaleko lautasunaren ikuskapen osoa egiten da; Amaitutako produktu bakoitza airearen hermetikotasun-probak egiten dira, eta bat ez datozen produktuak ez dira kaleratuko. Ihes-hodien fabrikatzaile profesional gisa, loteen trazabilitatea sistema ezarri dugu, urtzetik, hiltzetik galdaketatik azken produktuaren ikuskapenera arte, urrats bakoitzean. Lehenengo pieza sailkatua dela baieztatu ondoren, loteen ekoizpena has daiteke. ontziratu gabeko ekoizpenaren laginketa-tasa ez da % 5 baino gutxiago ontziratu gabeko ekoizpenaren eta laginaren arteko koherentzia bermatzeko.
Pertsonalizatzeko Lankidetza Prozesua
1. Eskari konexioa: jaso zure marrazkiak, eredu digitalak edo laginak eta berretsi interfazearen zehaztapenak eta instalazio-eskakizunak.
2. Ingeniaritza Ebaluazioa: Die-casting-aren bideragarritasuna eta ibilgailuen muntaketa-interferentziaren arriskua egiaztatzea, eta atera irtenbidea eta aurrekontua.
3. Moldearen garapena: pertsonalizatu moldea galdaketa, probako moldea osatu eta aldatzea
4. Laginaren ekoizpena: ekoitzi lehen pieza, osatu tamaina eta hermetikotasun probak eta entregatu baieztapenerako
5. Ibilgailuen muntaketa egiaztatzea: berretsi ez dagoela interferentziarik edo erresonantziarik gabeko zaratarik benetako ibilgailuaren instalazioan.
6. Loteen ekoizpena: egiaztapena gainditu ondoren, hasi produkzio masiboa eta ezarri prozesu osoko kalitatearen ikuskapena.
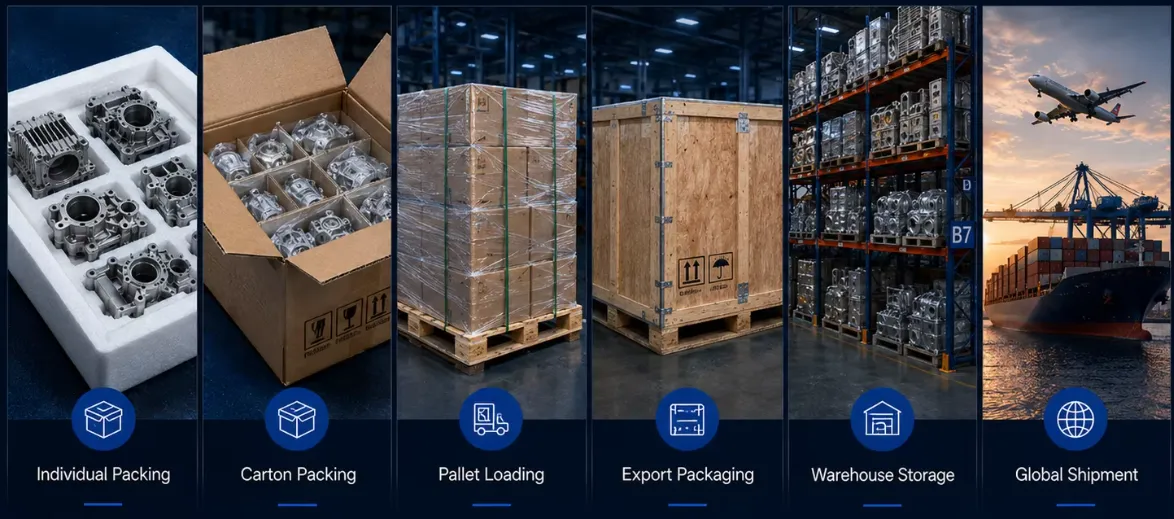
7. Ikuskapena eta entrega: azken ikuskapena sailkatu ondoren, pakete bidaltzeko eta, aldi berean, ikuskatzeko materialak entregatu.
Zergatik aukeratu gu?
Moldeen garapenetik, galdaketa-moldeaketa, CNC zehaztasun prozesatzea gasaren estankotasuneko azken probara arte, produkzio-lerro osoa zirkula itxian osatzen da fabrika berean, oinarrizko prozesuekin azpikontratatu gabe. Moldea askatu baino lehen, molde-galdaketa-fluxuaren simulazioa egiten dugu barne-akatsak aurreikusteko, hala nola uzkurdura-barrunbeak eta itxitura hotzak aldez aurretik, denbora galtzea saihestuz, moldeen aldaketa errepikatuen ondorioz. Ihes-hodien hornitzaile fidagarri gisa, errepidez kanpoko ibilgailuen xasisaren diseinua eta aldaketa merkatuaren eskakizunak ezagutzen ditugu. Produktu sorta bakoitzak X izpien akatsak hautemateko txostenak eta gasaren estankotasun-erregistroak ditu, lote txikiko laginak egiaztatzen laguntzen baitute ekoizpena handitu aurretik. Gure Die Casting Ihes Hodia Ipar Amerikako eta Hego-ekialdeko Asiako herrialde askotan esportatu da. Ongietorria ematen dizugu marrazkiak bidaltzea eta ahalik eta lasterren ebaluazioaren emaitzen berri emango dizugu.
Ohiko galderak
Nola lor dezaket piezen aurrekontu zehatza?
Zure 2D/3D marrazkietan (STEP/IGS/PDF), materialetan, kantitatean, perdoietan, gainazal tratamenduan eta entrega-baldintzetan oinarritutako aurrekontu zehatza eman dezakegu.
Urrutiko jarraipena egin al dezaket ekoizpenaren aurrerapena?
Bai. Eskaera baieztatu ondoren, ekoizpen-plan zehatza emango dugu eta astero aurrerapen txostena bidaliko dugu, benetako argazkiak eta bideoak barne.
Zer proba egingo dira amaitutako ihes-hodian?
Amaitutako produktu bakoitzari hermetikotasun-proba bat egiten zaio (0,35 MPa-ko presioari eutsiz 30 segundoz) eta funtsezko dimentsioen ikuskapen integrala. Lehengaiak proportzionalki lagintzen dira X izpien akatsak detektatzeko barneko aire-zuloak egiaztatzeko, muntatu ondoren aire-ihesik egongo ez dela ziurtatuz.
Onartzen al dituzu sorta txikiko proba eskaerak?
Irtenbide teknikoa baieztatu eta lehen lagina kargatzeko egiaztatu ondoren, eskala txikiko proba-aginduak onartu ditzakegu karga-efektua egiaztatzen laguntzeko produkzioa zabaldu aurretik.
Nire logotipoa inprima al dezaket produktuan?
Bai. Mesedez, jakinarazi formalki produkzioa baino lehen eta lehenik eta behin berretsi diseinua gure laginetan oinarrituta.
Diseinu-laguntza edo DFM azterketa eskaintzen al duzu?
Bai. Gure ingeniariek DFM (Design for Manufacturing) feedback-a ematen dute piezen diseinua optimizatzeko, kostuak murrizteko eta moldagarritasuna hobetzeko.
Lotutako Kategoria
Bidali kontsulta
Mesedez, eman lasai zure kontsulta beheko formularioan. 24 ordutan erantzungo dizugu.